核心原则:氧气、医用压缩空气、氮气、笑气、二氧化碳、医用真空(真空>27kPa)必须采用无缝铜管或无缝奥氏体不锈钢管;镀锌钢管、普通碳钢、PVC塑料管严禁用于医用气体输送主管、支管
一、管道材质分类
1. 无缝医用紫铜管(TP2脱氧铜管,YS/T 650)【工程*常用】
- 优点:内壁光滑、抗菌、易钎焊、气密性好,便于脱脂,国内医院项目首选
- 适用:氧气、负压吸引、医用压缩空气等全部医用气体系统
- 连接方式:银基硬钎焊;小管径可采用专用医用卡套接头;禁止普通螺纹连接
- 关键:出厂必须脱脂处理,管材两端带防尘密封帽
2. 无缝奥氏体不锈钢管(06Cr19Ni10 / 0Cr18Ni9,GB/T14976)
- 优点:强度高、抗外力、耐腐蚀,适合站房、大口径主管
- 缺点:焊接难度高,焊后内壁易产生氧化皮,必须管内持续通氮气保护焊接
- 连接方式:氩弧焊,焊丝匹配不锈钢材质
- 适用:氧气、压缩空气、一氧化氮废气管道
3. 特殊例外
- 真空压力低于27kPa的负压管路,规范允许选用其他管材;负压吸引室外排气管可使用镀锌钢管/PVC,病房内部负压支管仍建议铜管/不锈钢管
二、管材进场验收要点
1. 资料核查:合格证、材质单、脱脂报告、涡流探伤报告;医用铜管必须满足YS/T650
2. 外观检查:管材无凹坑、裂纹、起皮;管口密封帽完好,一旦开封,做好防尘保护
3. 脱脂核查(氧气系统强条):氧气管道内壁严禁有油脂;残油指标满足规范,沾油管材直接报废,不可现场简单擦拭复用
4. 管件同材质配套:铜管用铜钎焊管件;不锈钢配不锈钢管件,阀门内与气体接触部件同样要求脱脂、氧相容
三、加工与焊接施工注意事项
1. 切割:专用割刀,禁止火焰切割,切割后清理管口毛刺、金属碎屑
2. 焊接保护:
- 铜管钎焊:管内持续氮气吹扫,防止内壁氧化皮脱落,后期堵塞终端、引发氧气风险
- 不锈钢氩弧焊:管内充氩保护,焊后清理焊缝
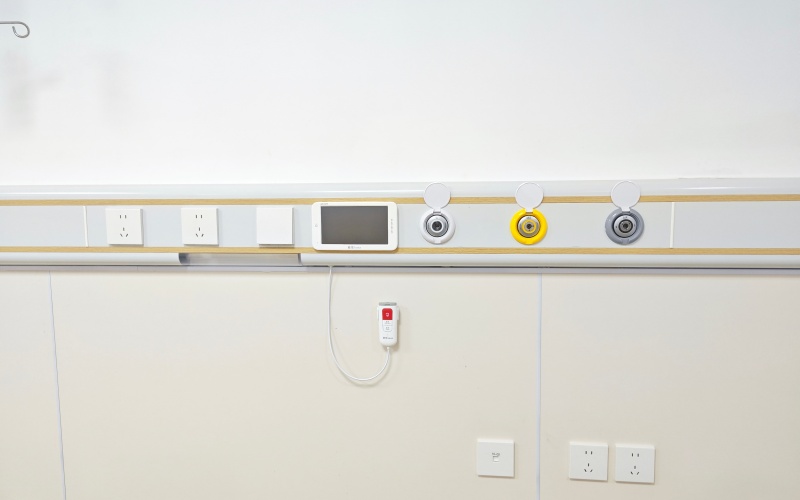
- ❌ 严禁在设备带腔体内部焊接管道(前面设备带安装提到的强条)
3. 脱脂保护:脱脂后的管材、管件,施工全程禁止沾油、手摸内壁;工具无油;动火办理动火证
四、敷设、支吊架、接地要求
1. 不同气体管道独立敷设,不得同管腔、同线槽;氧气管道与电缆、燃气管保持安全间距
2. 穿墙、穿楼板设置套管,焊缝接头不能放在套管内;套管间隙采用不燃材料封堵
3. 独立支吊架,不与给排水、消防管道共用支架;支架与管道之间加绝缘衬垫,防止电化学腐蚀
4. 氧气管道系统做静电接地,整体接地电阻≤10Ω,消除静电引燃风险
5. 管道设置**性色标标识:氧气白色、负压黄色、医用压缩空气黑色,标注介质、流向箭头
五、吹扫、试压(验收必做)
1. 吹扫:采用无油氮气分段吹扫,清除管内金属屑、粉尘;吹扫完成封堵管口防尘
2. 压力试验:
- 强度试验:1.5倍工作压力
- 严密性试验:1.1倍工作压力,保压24h压力不降,肥皂水检漏全部接头,留存试压记录
3. 负压管道单独做真空保压试验
六、常见禁止项(重点强条)
❌ 氧气管道使用镀锌钢管、普通塑料管
❌ 氧气管道不脱脂直接施工
❌ 螺纹连接作为医用气体管道主连接方式
❌ 管道焊接不做管内气体保护,产生氧化皮
❌ 不同气体管道混装在同一腔体
❌ 管道焊缝布置在套管内、墙体内隐蔽位置,无法检漏
❌ 管材管口无保护,施工过程灰尘油污进入管路
七、管材选型简易对比
- 病房支管、设备带接入支管:优先医用脱脂紫铜管,施工简单,后期维护检漏方便
- 机房、站房大口径总管:可选304无缝不锈钢管
- 负压吸引病房内管路:优先铜管;室外废气排放管可采用镀锌/PVC
如果你需要,我可以把这份内容整理成管材进场技术交底或者材料报审表的技术说明。
扫一扫加好友
www.guqili.cn
15588119366
Copyright © 2022 山东固齐力管道工程有限公司 版权所有 鲁ICP备2022004470号-3  鲁公网安备37130202372332 互联网药品信息服务资格证书(鲁)-非经营性-2024-0416
 当前位置: